

Como seleccionar robots de soldadura láser
Que é a soldadura robótica con láser e o seu principio de funcionamento?
Soldadura láser robóticacombina unha fonte de luz láser enfocada con robots industriais programables ou robots colaborativos. Substitúe as operacións manuais de man por movementos mecánicos estables e controlables para acadar un alto grao de repetibilidade nos procesos de soldadura.
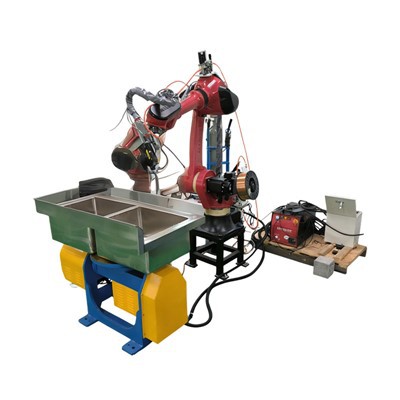
Un raio láser de alta -enerxía-densidade céntrase con precisión na unión das pezas de traballo, fundíndo o metal localmente ao instante para formar unha pequena piscina fundida. Impulsado polo robot, a cabeza láser móvese a unha velocidade constante. O metal fundido esténdese continuamente e despois arrefríase e solidifícase rapidamente, formando unha soldadura con unión metalúrxica densa.
Características principais: o láser ofrece enerxía altamente concentrada cunha entrada de calor extremadamente baixa e unha zona de-calor afectada (HAZ) estreita, o que resulta nunha mínima deformación de soldadura das pezas. É axeitado para soldar placas finas, pezas de precisión e metais diferentes.
Glosario de termos profesionais
| Prazo Profesional | Definición |
|---|---|
| -Zona afectada por calor (HAZ) | A zona adxacente ao cordón de soldadura que se quenta pero non se funde. Unha zona máis pequena-afectada por calor conduce a unha menor deformación da soldadura da peza. |
| Piscina fundida | A rexión de metal líquido local formada despois de que o láser derrita a unión de soldadura. |
| Entrada de calor | A enerxía absorbida por unidade de lonxitude do cordón de soldadura. Unha vantaxe fundamental da soldadura con láser reside na enerxía concentrada e a baixa entrada de calor global. |
Vantaxes principais da soldadura láser robótica
Precisión de posicionamento de repetición ultra-alta
A precisión de posicionamento repetida do robot industrial de 6 eixes alcanza os 0,02 ~ 0,05 mm. Para a produción en masa de miles de pezas de traballo, a posición da soldadura, a profundidade de penetración e a formación da soldadura seguen sendo completamente consistentes, eliminando os erros de operación manual e reducindo moito as taxas de retraballo.
Baixa deformación e calidade de superficie superior
Con baixa entrada de calor, as placas delgadas non mostran deformacións evidentes despois da soldadura. As soldaduras son estreitas e suaves, o que permite omitir ou simplificar moito o proceso de moenda, o que reduce significativamente a taxa de reparación.
Mellora moito a eficiencia de procesamento
Para soldaduras da mesma lonxitude, a velocidade de soldadura do sistema de soldadura robótico láser é de 3 a 8 veces a da soldadura TIG e de 2 a 5 veces a da soldadura MIG. A ganancia de eficiencia é máis notable para soldaduras rectas longas e pezas estándar producidas en masa-. A mellora é limitada para soldaduras curtas, complexas e de-formas especiais, polo que non se debe esperar un aumento de eficiencia por dez veces.
Produción automatizada{0}}aforrando traballo
A operación nocturna-desatendida está dispoñible unha vez que se complete a posta en servizo. Os recursos humanos pasan da soldadura manual á programación, posta en marcha de ferramentas e inspección de equipos, aliviando a dificultade para contratar soldados profesionais.
Seguridade operativa mellorada
Os operadores están estacionados fóra do recinto de seguridade do láser, evitando lesións directas causadas por queimaduras lixeiras fortes, salpicaduras a altas-temperaturas, fumes de soldadura e exposición ao vapor de cinc.
Compatible coa soldadura de materiais especiais
Admite soldadura por volta de aceiro carbono, aceiro inoxidable, chapa galvanizada, aliaxe de aluminio, cobre, aliaxe de titanio e metais diferentes. Pódese conseguir unha formación de soldadura estable para materiais altamente reflectores cando se combinan con xeradores láser de alta-potencia.
Como escoller un robot de soldadura con láser
Restricións secuenciais na selección de equipos: Potencia do láser → Tipo de corpo do robot → Accesorios auxiliares. O ámbito de selección do elemento posterior só se reducirá despois de que se confirme o parámetro anterior.
Paso 1: Determine a potencia do láser en función do material da peza e do espesor da placa
Hai dous tipos de láseres de fibra dispoñibles: láseres de fibra de-ondas continuas (ideais para soldadura de penetración profunda e placas grosas) e láseres de fibra pulsada (para compoñentes de precisión ultra-). A táboa seguinte serve como referencia para a selección de láser de fibra de-onda continua. A penetración real da soldadura vese afectada pola cantidade de desenfoque, a velocidade de soldadura, o modo de alimentación do fío, o tipo de gas de protección e a brecha de montaxe. A verificación do proceso de proba é obrigatoria antes da produción en masa formal.
Táboa de referencia de selección para láseres de fibra-contínua
| Material | Láser de fibra de onda continua-de 1 a 1,5 kW | Láser de fibra de onda continua-2–3 kW | Láser de fibra de onda continua-de 6 kW ou superior | Observacións especiais |
|---|---|---|---|---|
| Aceiro carbono | Soldadura autógena para placas delgadas Menor ou igual a 2 mm | Soldadura con fío de recheo para placas de 2–5 mm | Soldadura de penetración profunda de varias pasadas-para placas de 5 a 10 mm | Os modelos de 2 kW e 3 kW son opcións principais para pezas estruturais xerais |
| Aceiro inoxidable | Compoñentes de selado de precisión Inferior ou igual a 2 mm | Armarios de chapa metálica cun espesor de 2-4 mm | Compoñentes estruturais grosos de 4-8 mm | O blindaxe de argón é preferible para evitar a oxidación e a decoloración amarela |
| Aceiro galvanizado | Placas finas Menos ou iguais a 1,2 mm; A eliminación da capa de zinc é necesaria con antelación | Armarios de 2-4 mm; a soldadura oscilante é obrigatoria | Elementos estruturais galvanizados de espesor | A vaporización do zinc provoca facilmente porosidade densa; prohíbese a soldadura autógena directa |
| Aliaxe de aluminio | Só aplicable para pezas ultra-de traballo de menos de 0,8 mm | Soldadura con fío de recheo para placas finas de 1–3 mm | Placas de aluminio{0}}de espesor medio de 3 a 6 mm | Alta reflectividade do láser; adoptar un proceso de desenfoque negativo e aumentar o caudal de gas de protección |
| Cobre/latón e outros materiais altamente reflectantes | Difícil de formar soldaduras eficaces; non recomendado | Soldadura de placas finas con estrito control do proceso e fío de recheo | Requírese un láser de alta-potencia superior a 6 kW máis forma de onda pulsada | É necesario un pretratamento de pulido de superficie e unha protección de argón puro |
Dous conceptos erróneos comúns na selección de potencia láser
Adquisición a cegas de modelos de ultra-alta-potencia: aumentará os custos de compra de equipos, refrixeración por auga e protección de seguridade. As placas delgadas son moi propensas a queimar-. Só hai que reservar unha marxe de potencia do 10% ao 20%; non son necesarios os-modelos de alta-potencia superior.
Descoidando os requisitos de enerxía para materiais altamente reflectores: o aluminio e o cobre reflicten a maior parte da enerxía do láser. Para o mesmo grosor da placa, a potencia do láser necesaria é máis do dobre que para o aceiro carbono. A selección de parámetros de potencia baseados no aceiro carbono producirá unha fusión incompleta e soldaduras en frío.
Paso 2: selección do corpo do robot (comparación de dous tipos de robots, excluída a soldadura láser manual)
Esta selección só se aplica aos equipos de 6 eixes para estacións de traballo automatizadas, determinados en función da produción, a frecuencia de cambio de produto, o espazo da fábrica e o orzamento:
1. Brazo robótico industrial fixo de 6 eixesEscenarios de aplicación: produción en masa dun só produto, liñas de produción de alto-ciclo e pezas de traballo-de placas grosas e pesadas. Vantaxes: alta carga útil, amplo alcance opcional, velocidade de movemento rápida e excelente estabilidade para un funcionamento continuo a longo prazo-. Desvantaxes: gran ocupación do piso, maior investimento para a cabina de seguridade láser pechada combinada e maior tempo de posta en marcha para os cambios de produto.
2. Robot colaborativo (Cobot)Escenarios de aplicación: produción en lotes medianos e pequenos-, cambios frecuentes de produtos para varios tipos de produtos, espazo limitado de fábrica e orzamentos limitados. Vantaxes: non se precisa-cabina de seguridade pesada, gran flexibilidade, reposicionamento rápido e substitución de ferramentas, así como operación e posta en marcha sinxelas. Desvantaxes: carga útil relativamente baixa, velocidade de movemento máis baixa que os brazos robóticos industriais e capacidade de produción limitada en condicións de traballo que requiren soldadura de penetración profunda para placas grosas.
Resumo da selección
Escolla un robot industrial de 6-eixes se é necesaria unha alta capacidade de produción e unha produción en masa única-. Opta por un robot colaborativo para a produción de varias-variedades, espazo limitado en talleres e implementación de automatización de nivel básico de baixo custo-.
Paso 3: Lista de verificación de selección de compoñentes auxiliares básicos
Cabezal de soldadura láser
Prefírense os cabezales de soldadura con función de soldadura oscilante, que poden compensar ocos de montaxe que van de 0,2 mm a 0,8 mm e ampliar os cordóns de soldadura. A distancia focal debe coincidir co espazo operativo das pezas de traballo. Os cabezales de soldadura oscilantes son obrigatorios para chapas de aceiro galvanizado e pezas de aluminio.
Xerador láser
A potencia axustarase ao parámetro determinado no primeiro paso da selección do equipo. Recoméndase marcas con servizo posvenda-local e baixas taxas de fallos. Os láseres de fibra de onda continua-adoptanse para a soldadura de penetración profunda continua, mentres que os láseres pulsados úsanse para pezas de precisión ultra-.
Servo alimentador de arame
Requírese un alimentador de fío accionado por servo-para garantir unha alimentación estable sen atascos. Admite diámetros de cable comúns de 0,8 mm, 1,0 mm e 1,2 mm. Pódese omitir a alimentación do fío para adoptar a soldadura autógena só para unións de placas finas de precisión de -con espazos de montaxe inferiores a 0,1 mm. A soldadura de fío de recheo é obrigatoria para placas grosas, grandes ocos e xuntas de alta -esforzo.
Sistema de seguimento de visión de soldadura
Visión 2D: baixo custo, axeitado para soldaduras rectas simples.
Visión láser 3D: capaz de detectar ocos, medir diferenzas de altura e corrección automática de desvíos, o que é esencial para pezas de gran-variedade e alta-precisión. O sistema de visión pódese eliminar para reducir os custos das pezas simples de tipo único-producidas en masa-.
Enfriador industrial
O refrixerador debe coincidir coa potencia nominal do láser. Os enfriadores de control dual-temperatura dual-requírense para os modelos de alta-potencia para arrefriar o xerador láser e o cabezal de soldadura por separado. Os enfriadores de tamaño insuficiente provocarán a redución de potencia dos equipos e reducirán directamente a eficiencia do ciclo da liña de produción. A marxe de capacidade de refrixeración adicional para os chillers debe reservarse para talleres con altas temperaturas ambiente.
Puntos clave do proceso para a soldadura láser robótica
Control de inicio/fin de arco
Engade funcións de rampla-ascendente e descendente-de potencia gradual ao programa do robot para evitar a porosidade ao inicio do arco e as fisuras do cráter ao finalizar o arco. Amplíe a duración do gas de protección post-fluxo para placas delgadas para evitar a oxidación da soldadura.
Parámetros de soldadura por oscilación
O ancho de oscilación estándar varía de 0,6 mm a 1,5 mm cunha frecuencia de oscilación de 10-30 Hz. Adoptarase unha amplitude de oscilación maior para espazos de montaxe máis amplos.
Velocidade de viaxe de referencia para robots (láser de fibra-continuo)
Soldaduras de selado autóxeno de placas finas: 800–2000 mm/min
Soldaduras estruturais de fío de recheo de placa mediana e grosa: 300–800 mm/min
Pezas de aliaxe de aluminio altamente reflectantes: 200–500 mm/min
Soldadura multi-capa e multi-paso
Para placas de grosor superior a 6 mm, é necesaria a soldadura en capas. Use unha alta potencia para o paso de raíz para garantir a penetración da soldadura e reduza a potencia para o paso de tapa para optimizar o aspecto da soldadura. A capa de óxido superficial debe limparse despois de cada capa de soldadura.
Para ver se encaixamos, pon un requisito real diante dun enxeñeiro. Envía o teu debuxo da peza, o tempo de ciclo e as restricións das celas, e voltaremos cunha configuración e un prazo de entrega.




